
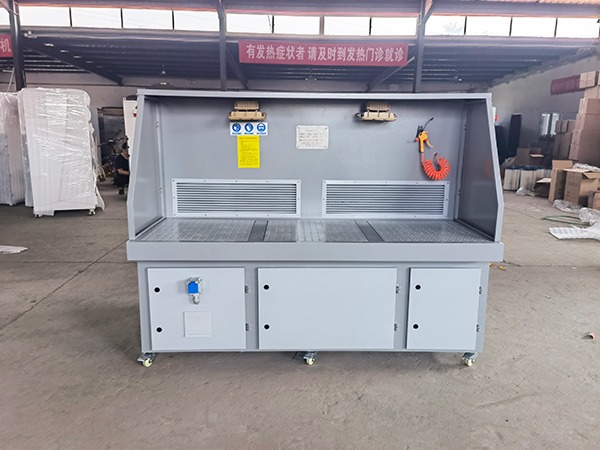
铁件打磨主要产生铁氧化铁粉尘(铁锈、铁屑),铁粉尘不属于爆炸高危粉尘,但打磨会大量产生高温火花、焊渣、金属毛刺;主要风险是火花引燃滤材起火、粉尘外溢、打磨反吹效果差。分为干式打磨除尘工作台(主流)、湿式打磨台两大类,绝大多数铁件打磨优先选干式,只有工件水磨、大量油泥工况选湿式。
提示:铁粉尘无爆炸风险,但火花引燃滤筒是最大隐患,不需要防爆电气,但必须做火花拦截。
一、先确定工况(选型第一步)
打磨方式:手工角磨机 / 砂带机 / 直磨机 / 砂轮片打磨;
工件大小:小零件、中型铸件、大型焊件;单工位 / 双工位 / 多工位;
粉尘情况:纯铁屑铁锈、是否带油漆、铁锈带油污、是否有焊渣飞溅;
排放方式:室内循环内排(设备自带滤筒,不用外接管道);外排(接风管到室外);
噪声、车间空间、每日作业时长(间歇 2‑4h 还是连续 8h 生产)。
二、铁件打磨选干式湿式两种类型对比
1、适用场景
(1)普通铁件打磨、去毛刺、焊渣清理;绝大多数机加工、钣金、铸件打磨,首选干式打磨台;
(2)工件带大量油污、重铁锈泥浆;打磨产生大量油垢,优选湿式打磨台;
2、优点
(1)干式打磨台维护简单;清理粉尘方便;能耗低;无泥浆废水;占地小;
(2)湿式打磨台捕捉火花效果好;适合高油工况;
3、缺点
(1)干式打磨台需要火花拦截;滤筒会被火花烫坏;要定期清灰;
(2)湿式打磨台产生废水污泥;铁泥极易结块;要处理危废污泥;水泵维护;噪音偏大;
4、推荐度
(1)干式打磨台适合绝大多数铁件;
(2)湿式打磨台特殊工况才选用。
提示:铁件打磨95% 场景选干式打磨除尘工作台,不要盲目上湿式。
三、干式打磨台核心配置选型要点
1、风量选型(关键)
根据工位数量:
(1)单工位:2500‑3500 m³/h,小型零件手工打磨;
(2)双工位对打:4000‑6000 m³/h,两个人同时打磨;
(3)重型大工件 / 砂带机打磨:6000‑8000 m³/h。
风量过小粉尘往外飘;风量过大噪音、能耗上升。风速要求打磨台面开口面风速≥0.7‑1.0 m/s。
2、火花防护(铁件最重要配置!)
打磨铁件会飞出高温火花,极易烧穿滤筒,必须配置:
(1)前置火花拦截网 / 火花沉降箱(设备进风口第一道,拦截大颗粒炽热铁屑);
(2)阻火网,火花挡板,大火花沉降落入集灰抽屉。
不做火花拦截,滤筒几个星期就烧破,有起火风险。
3、滤筒选型
(1)普通铁锈铁屑:PTFE 覆膜聚酯滤筒,防粘、清灰效果好,是标配;
(2)如果打磨带油漆、带油粉尘:选防油防水覆膜滤筒;
(3)禁止普通纸质滤筒,不耐高温、易堵易烧。
清灰方式:脉冲自动清灰(连续作业必选);简易手动清灰只适合间歇小量打磨。
4、风机
(1)内置离心风机;风量匹配设备,风压要足够克服滤筒阻力;
(2)铁件不需要防爆风机,普通工业离心风机即可;
(3)连续生产选低噪音风机,噪声控制 75‑82dB (A)。
5、集灰结构
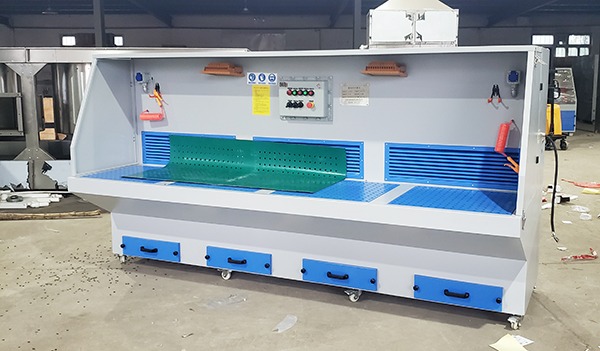
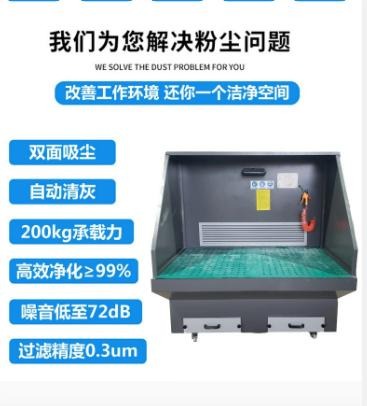
打磨除尘工作台底部抽拉式集灰抽屉,铁屑较重,抽屉方便倾倒;不要小集灰盒,铁屑很快装满。
6、工作台台面
(1)耐磨格栅板,可承受工件重量;厚钢板格栅;
(2)台面下方大沉降仓,重铁屑直接沉降到抽屉,减少进入滤筒,延长滤筒寿命。
7、电气配置
(1)普通工业电控,照明、开关;不需要防爆;
(2)可选:急停按钮、照明灯。
五、避坑点
(1)贪图便宜,不配置火花拦截装置,滤筒频繁烧毁;
(2)风量选小,粉尘飘出台面,车间粉尘大;
(3)选手动拍打清灰,8 小时连续生产不适用,滤筒很快堵塞;
(4)铁件盲目照搬镁合金选湿式,后续污泥处理麻烦,维护成本高;
(5)台面格栅太薄,重工件直接压坏。
如果车间已有中央除尘系统,可选用打磨工作台壳体,外接中央除尘管道,注意同样要在管道前端增加火花捕集器。